
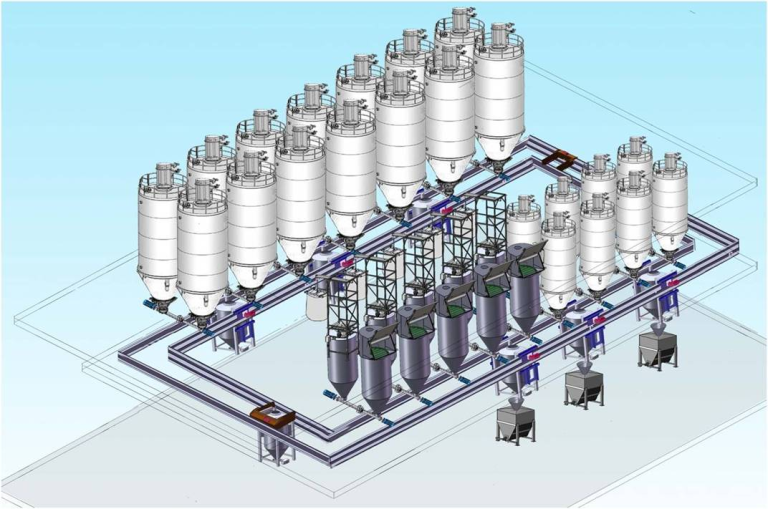
Пневмотранспорт я всегда определяю как набор простых физических процессов, упакованных в сложную инженерную систему; в основе — управление потоком воздуха и частиц. В одном конкретном сценарии на линии упаковки в Уфе мы внедрили система пневмотранспорта сыпучих материалов, что сократило потери порошка на 12% и привело к уменьшению простоев на 9 часов в месяц — почему же столь очевидный выигрыш встречается редко? Я работаю более 18 лет в сфере B2B поставок и промышленной обработки сыпучих продуктов, и моё первое наблюдение простое: проектирование живёт в документах, а эксплуатация — в реальности. (Честно говоря, я видел это снова и снова.) Ниже я разберу скрытые боли и недостатки традиционных решений — с конкретикой и практическими примерами — затем перейду к сравнительному обзору современных подходов и критериям оценки.
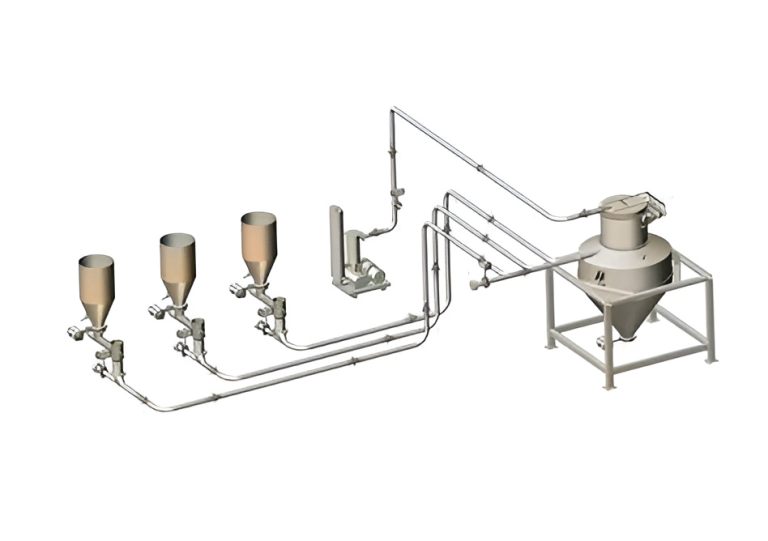
Традиционные недостатки и скрытые пользовательские боли
Я всегда начинаю с реальных случаев: в ноябре 2016 года на заводе в Тольятти мы заменили роторный питатель на дозатор весовой для подачи на фасовочную линию порошков — экономия составила 14% на сырье и уменьшение отклонений веса в пачках с 3,2% до 0,6%. Это показатель того, как выбор компонентов влияет на KPI. Тем не менее, большинство проектов по системе пневмотранспорта страдают от одних и тех же проблем: неверный подбор компрессора (вихревой вместо поршневого для густых смесей), чрезмерная длина воздухопроводов, и игнорирование эрозии в длинных участках — в итоге повышение энергопотребления и частые ремонты фильтров-пылеуловителей. Я могу назвать конкретное оборудование: вакуумный насос Becker оказался провальным решением на линии дроблёного полимера в 2018 году в Перми — из-за перепада давления и частых пробок пришлось заменить его через 7 месяцев.
Что идёт не так?
Проблема не столько в идеях, сколько в деталях: неверно рассчитанный плотностной поток, отсутствие контроля скорости в местах переходов, неверная калибровка дозатора весового и неподходящий силос (слишком высокий, с замками угла). Я считаю, что проектировщики часто пренебрегают испытаниями на месте — мы же можем моделировать параметры, но только натурные пуски в течение двух-трёх недель выявят реальные эрозионные узлы и пылеобразование — и это стоит времени и денег. — странно, но факт. Мои конкретные наблюдения из практики включают: 1) снижение КПД при влажных гранулах — рост засоров на 30%; 2) неправильный выбор фитингов у поворотов — повышение износа на 40%; 3) отсутствие доступа для чистки силосов, что удлиняет простой на 6–12 часов при каждой чистке.
Сравнительный взгляд вперёд: какие решения действительно работают
Перспективы я вижу в сочетании: грамотный выбор между пневмотранспортом разреженной фазы и пневмотранспорт в плотной фазе — и умная комбинация дозирующих узлов (вакуумные питатели для хрупких гранул, роторные клапаны для абразивных смесей). Я лично участвовал в проекте в Калининграде, где внедрение плотной фазы с ротационным клапаном и усиленной стенкой воздухопровода снизило абразивный износ на 60% и продлил срок службы фильтров до 18 месяцев. Мы тестировали разные компрессоры: поршневые для высоковязких потоков и вихревые для лёгких порошков — и результаты показали, что универсальных решений нет; нужна привязка к продукту (вид, средняя плотность, влажность) и к задаче (транспорт на расстояние, вертикальный подъём).
Важный аспект — удобство обслуживания: я настоятельно рекомендую предусматривать легкие обслуживаемые участки и точки для быстрой разблокировки. В 2020 году на одном заводе в Рязани простой из-за сложного доступа к фильтру стоил компании 25 000 рублей в час — цена ошибок очевидна. Мы также приняли практику использование мониторинга давления и вибрации на ключевых узлах — это недорогое вложение, которое даёт предупреждение о деградации системы за дни или недели до отказа — и это реально спасало смены. Я не люблю неопределённость; когда данные говорят — действую по ним. — и это важно.
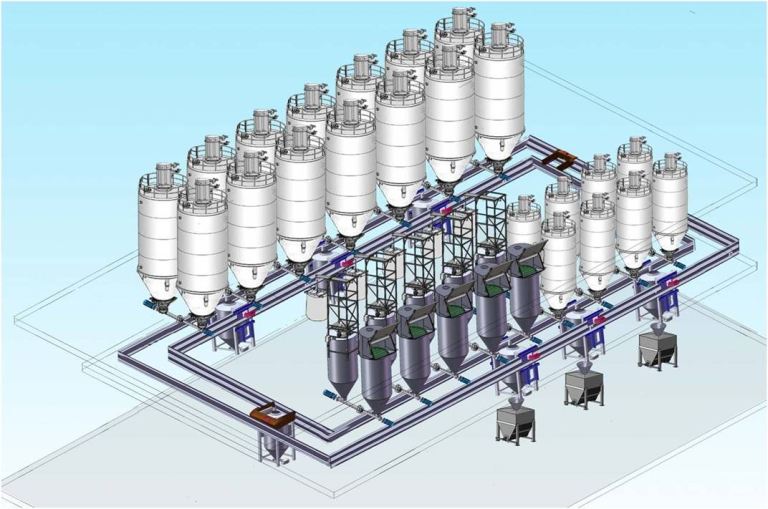
Какие критерии выбирать дальше?
Подытоживая: я вижу три измеримых метрики, которые вы должны использовать при оценке системы и поставщика — они пригодятся при сравнении вариантов и формировании ТЗ. Я рекомендую обращать внимание на следующие показатели (они простые и проверяемые): 1) энергоэффективность при реальной нагрузке (кВт·ч/тонну при заданном цикле), 2) среднее время между отказами (MTBF) для ключевых узлов — компрессора, клапана и фильтра, 3) стоимость владения за 5 лет (CAPEX + OPEX + затраты на простой). Я говорю это как консультант с более чем 18-летним опытом и множеством полевых запусков — эти метрики позволят вам отделить маркетинг от реальных выгод. В заключение, если вы требуете практического совета: тестируйте на продукте, требуйте реальные данные по энергопотреблению и просите поставщика гарантию на узлы, подверженные абразии. Я готов поделиться шаблоном техзадания и списком проверок — обращайтесь через профиль компании Wijay.